+86-23-47267906


Где купить поковки для ГАЭС?
2026-10-26
Если искать поковки для гидроаккумулирующих станций, сразу упираешься в парадокс: все говорят, что делают, но по факту на рынке — штучный товар. Не просто кольца или валы, а именно те специфические детали роторов, крышек спиральных камер или элементы валов-шестерен, которые работают в условиях переменных нагрузок и высокого давления. Много лет назад мы тоже думали, что это почти то же самое, что поковки для обычных ГЭС — ан нет. Тут и геометрия сложнее, и требования к однородности металла жестче, особенно по ударной вязкости после термообработки. Первый же наш заказ, лет десять назад, чуть не провалился из-за этого: нашли поставщика, который ковал по старым нормам для гидротурбин, а при приемке выяснилось, что по сертификации для ГАЭС не проходит — не тот режим отпуска. Пришлось переделывать. С тех пор понял: искать нужно не просто ?производителя поковок?, а тех, кто именно в теме гидроаккумулирующей энергетики, кто понимает разницу в нагрузочных циклах.
Основные сложности при подборе поковок для ГАЭС
Самая частая ошибка — недооценка требований к усталостной прочности. Деталь для ГАЭС за срок службы испытывает в разы больше циклов ?нагрузка-разгрузка?, чем на обычной ГЭС. Поэтому в чертежах всегда смотришь не только на предел прочности, но и на детальные требования к структуре металла после ковки. Бывает, что по химическому составу сталь подходит, а по макроструктуре — нет, видны неоднородности, которые при переменных нагрузках станут очагом трещины. Один из наших проектов по ремонту задержался на полгода как раз из-за этого: поковка вала от проверенного в общем машиностроении завода не прошла ультразвуковой контроль по внутренним несплошностям. Для обычного редуктора сошло бы, а для ГАЭС — брак.
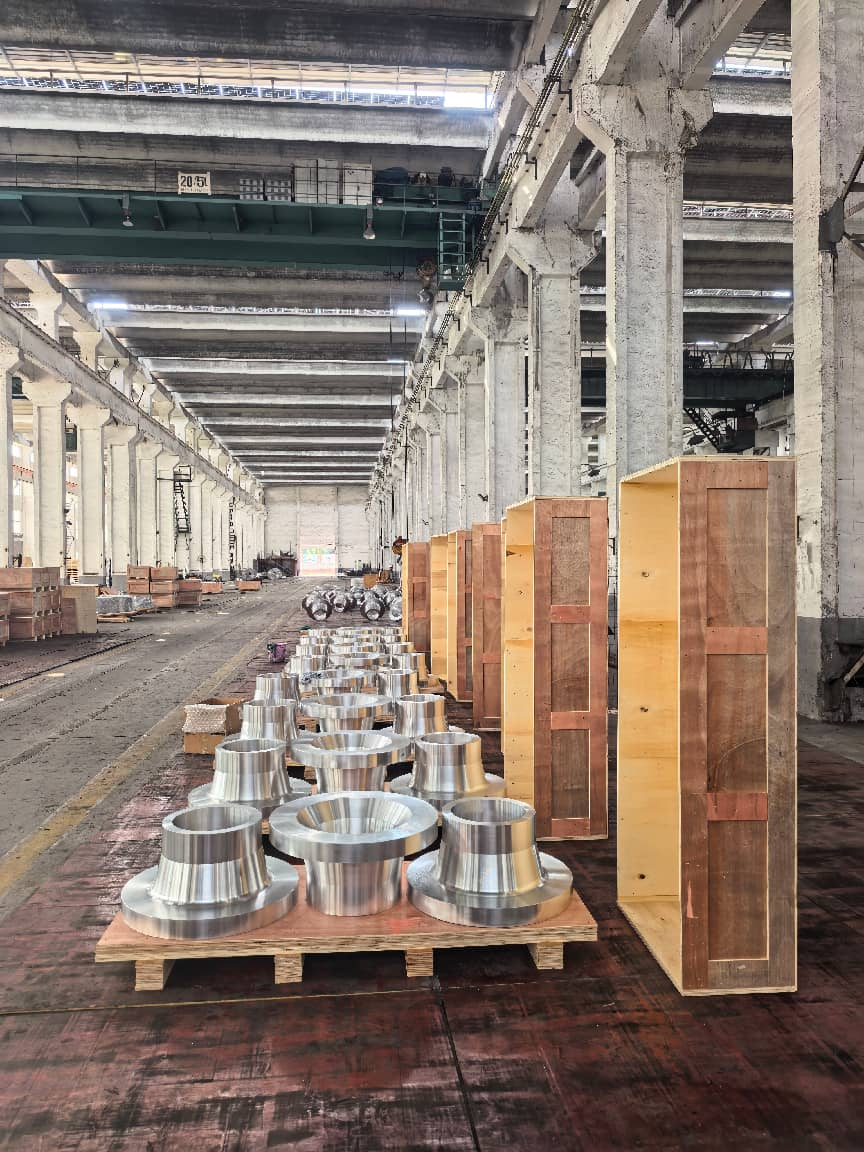
Еще момент — масштаб. Поковки для крупных ГАЭС, например, для роторов, — это часто штучные изделия весом в десятки, а то и свыше ста тонн. Не каждый кузнечно-прессовый цех физически может их обработать. Нужен мощный пресс (желательно 8000 тонн и выше), крупные печи для термообработки, и, что критично, возможность проводить механическую обработку на станках с ЧПУ большого габарита. Мы как-то работали с заводом, который отковал отличную заготовку крышки турбины, но их самый большой карусельный станок был на метр меньше нужного диаметра. Пришлось везти на другой завод для чистовой механички, что удвоило сроки и добавило рисков при транспортировке.
И конечно, документация. Тут не ограничиться сертификатом соответствия ГОСТ. Нужен полный комплект: технологическая карта ковки и термообработки, протоколы механических испытаний на образцах, вырезанных из самих поковок (а не из контрольной плавки!), отчеты по неразрушающему контролю (УЗК, магнитопорошковый). Без этого ни один серьезный заказчик, будь то ?РусГидро? или Силовые машины, даже рассматривать поставку не будет. На собственном горьком опыте убедился: если на этапе запроса коммерческого предложения завод присылает шаблонный ответ без детальных вопросов по техусловиям — это красный флаг. Значит, опыта с ГАЭС у них, скорее всего, нет.
На что смотреть при выборе производителя
Первым делом — не на сайт, а на референц-лист. Конкретные проекты ГАЭС, где его поковки были использованы. Хорошо, если это Загорская, Ленинградская или проектируемые станции. Еще лучше — если есть опыт поставок для модернизации, например, для той же Загорской ГАЭС-2. Это сразу отсекает массу вариантов. Потом смотришь на парк оборудования. Наличие мощного гидравлического пресса — обязательно. Вакуумные печи для выдержки — большой плюс, особенно для ответственных деталей из легированных сталей. Стоит поинтересоваться, как организован контроль на всех этапах: есть ли своя лаборатория, внедрены ли системы неразрушающего контроля прямо в цеху.
Важный нюанс — материал. Для ГАЭС часто идут не просто углеродистые стали, а стали, легированные никелем, хромом, молибденом (типа 34ХН1М, 25Х2Н4МА и т.п.). Умение работать с такими сплавами, правильно их ковать и термообрабатывать — отдельная компетенция. Бывает, завод прекрасно кует обычные углеродистые поковки для нефтегаза, а с такой легировкой начинаются проблемы с трещинообразованием при ковке или с достижением нужных свойств после закалки. Стоит запросить примеры сертификатов именно на такие марки стали.
И вот здесь, кстати, можно упомянуть один из вариантов, который сам по себе всплывает в профессиональных кругах при обсуждении сложных поковок — АО Чунцин Яньлянь Тяжелое Машиностроительное Оборудование. Не реклама, а просто наблюдение из поля. Их сайт (thecqyl.com) вряд ли будет первым в поиске у новичка, но в специфических обсуждениях по тяжелому машиностроению их имя мелькает. Основной профиль — как раз производство и обработка поковок из черных и цветных металлов. Что важно, у них, судя по описанию возможностей, есть именно полный цикл: от ковки на мощных прессах до финишной механической обработки крупногабаритных изделий. Это критично, чтобы не возить заготовку по полстраны. Для нас такой интегральный подход всегда в приоритете — меньше стыков, меньше проблем с согласованием ответственности.
Пример из практики и частые ?подводные камни?
Расскажу про один случай, который многому научил. Нужно было найти поковку для ремонта вала-шестерни насос-турбины. Запросы разослали нескольким потенциальным поставщикам, в том числе и европейским. Цены, естественно, разнились в разы. Самый дешевый вариант был от завода, который дал формальные гарантии по всем стандартам. Но когда мы запросили детальный план термообработки, оказалось, что они предлагают стандартный режим для шестерен общего назначения. Для ГАЭС же нужен был особый режим, обеспечивающий повышенную вязкость в сердцевине изделия при высокой поверхностной твердости. Они пересчитали и взвинтили цену почти до уровня других. Вывод: изначально низкая цена часто означает, что завод не учел специфику и считает по своим типовым процессам.
Еще один камень — логистика. Доставка многотонной поковки — это отдельный проект. Нужен спецтранспорт, согласование маршрутов, часто — усиление дорог или мостов. Один раз мы этого не просчитали заранее, и готовое изделие месяц простояло на складе завода, потому что не могли получить разрешение на перевозку негабарита по выбранной трассе. Теперь всегда включаем этот вопрос в переговоры на самой ранней стадии: может ли завод организовать доставку ?под ключ? до площадки заказчика или хотя бы дать реалистичный план.
И, конечно, сроки. Реалистичные сроки изготовления такой поковки — от 4 до 8 месяцев, а то и больше. Это если все материалы в наличии. Если же сталь нужно сначала выплавить, то добавляется еще время. Те, кто обещает сделать за два месяца, либо имеют готовую заготовку на складе (редкое везение), либо не понимают объема работ. В графике всегда нужно закладывать время на контрольные операции и возможные доработки. Жесткие, нереальные сроки — верный путь к браку.
Альтернативы и заключительные соображения
Иногда, особенно при срочном ремонте, рассматривают вариант не с новой поковкой, а с восстановлением старой детали методом наплавки и последующей механической обработки. Технология есть, но это паллиатив. Для новых проектов или капитальной замены — только новая поковка. Также иногда смотрят в сторону бывших в употреблении деталей с других станций, но это лотерея, и для ГАЭС я бы крайне не рекомендовал — ресурс уже отчасти выработан, а режимы нагрузки могли быть разными.
Итак, возвращаясь к исходному вопросу: где купить? Искать нужно не просто поставщика металла, а инжинирингово-производственную компанию с глубокой экспертизой в энергомашиностроении. Смотреть на референсы по ГАЭС, на парк оборудования для полного цикла, на готовность погрузиться в детальные техусловия, а не продать что-то из каталога. Такие производители, как упомянутое АО Чунцин Яньлянь, с их ориентацией на полный цикл от поковки до готовой детали, попадают в фокус именно по этим параметрам. Но в любом случае, выбор должен быть основан на тщательном аудите возможностей, а не на красивом сайте.
В конечном счете, успех закупки поковки для ГАЭС определяется не контрактом, а тем, насколько подробно ты проработал технический диалог с изготовителем на этапе обсуждения. Если диалог идет на одном языке — и про ударную вязкость, и про макроструктуру, и про режимы отпуска — значит, вы на правильном пути. Если же разговор сводится к цене за тонну и срокам отгрузки со склада — лучше поискать дальше. Риски слишком велики, а стоимость простоя ГАЭС из-за дефектной детали несоизмерима с экономией на самой поковке.