+86-23-47267906


Кованые валы ВЭУ из 42CrMo4: перспективы применения?
2026-10-26
Вот вопрос, который постоянно всплывает в разговорах с заказчиками и коллегами. Все вроде бы сходятся, что 42CrMo4 — отличная сталь для ответственных деталей, но когда дело доходит до валов для ветроэнергетических установок, особенно крупногабаритных, начинаются нюансы. Многие сразу представляют себе монолитную поковку, прошедшую УЗК, и считают дело решенным. Но на практике все упирается не столько в марку стали из стандарта, сколько в то, как эта сталь ведет себя в конкретном сечении под конкретными циклическими нагрузками, и — что часто упускают из виду — как она себя ведет в процессе изготовления самой поковки.
Не просто хорошая сталь: 42CrMo4 в контексте ВЭУ
Да, 42CrMo4 (она же 1.7225) — это классика для высоконагруженных валов. Сочетание хрома, молибдена, достаточно высокого содержания углерода дает хорошую прокаливаемость, прочность, усталостные характеристики. Но ключевое слово здесь — дает потенциал. Потенциал — это не гарантия. Ветроэнергетика — это не станкостроение, где нагрузки более-менее постоянны. Там постоянные пульсирующие изгибающие моменты, кручение, влияние неидеальной балансировки огромных лопастей. И главный враг — усталость.
Поэтому когда говорят о перспективах применения для ВЭУ, нужно сразу разделять: валы для редукторов (быстроходные, сравнительно меньшего диаметра) и главные, тихоходные валы, он же main shaft. Для первых 42CrMo4 подходит почти идеально при правильной термообработке. Для вторых — начинаются вопросы по массивности поковки. При ковке столь крупной заготовки (диаметром под 800 мм и более) критически важно добиться однородной мелкозернистой структуры по всему сечению. Любая остаточная ликвация, полосчатость, крупное зерно в сердцевине — это потенциальный очаг усталостного разрушения через 5-7 лет эксплуатации.
Лично сталкивался с ситуацией, когда вал из якобы 42CrMo4, сделанный по ГОСТу, дал трещину в зоне перехода диаметра. Разбирались. Металлографический анализ показал неоднородность структуры в сердечнике — следствие недостаточной проковки или нарушения режима термообработки. Марка стали была правильной, а исполнение — нет. И это частая история.
Проковка как ключевой этап: где кроются риски
Перспектива применения начинается с кузницы. Ковка вала ВЭУ — это не просто придание формы. Это формирование будущих механических свойств. Для 42CrMo4 особенно важен контроль температуры конца ковки и последующая нормализация. Если перегреть сталь в процессе, зерно станет крупным, и потом даже самая правильная закалка с отпуском не исправит полностью усталостные свойства.
Один из практических моментов, о котором редко пишут в спецификациях, но который сильно влияет на стоимость и сроки — уковка. Для гарантии качества массивных валов часто требуется уковка осей поковки (прошивка и развальцовка) для разрушения литой структуры в центральной зоне. Это увеличивает расход металла и время, но для ответственных применений в ВЭУ, на мой взгляд, необходимо. Некоторые производители пытаются обойтись без этого, экономя, но потом могут возникнуть проблемы с внутренними дефектами, которые не всегда видны даже на УЗК.
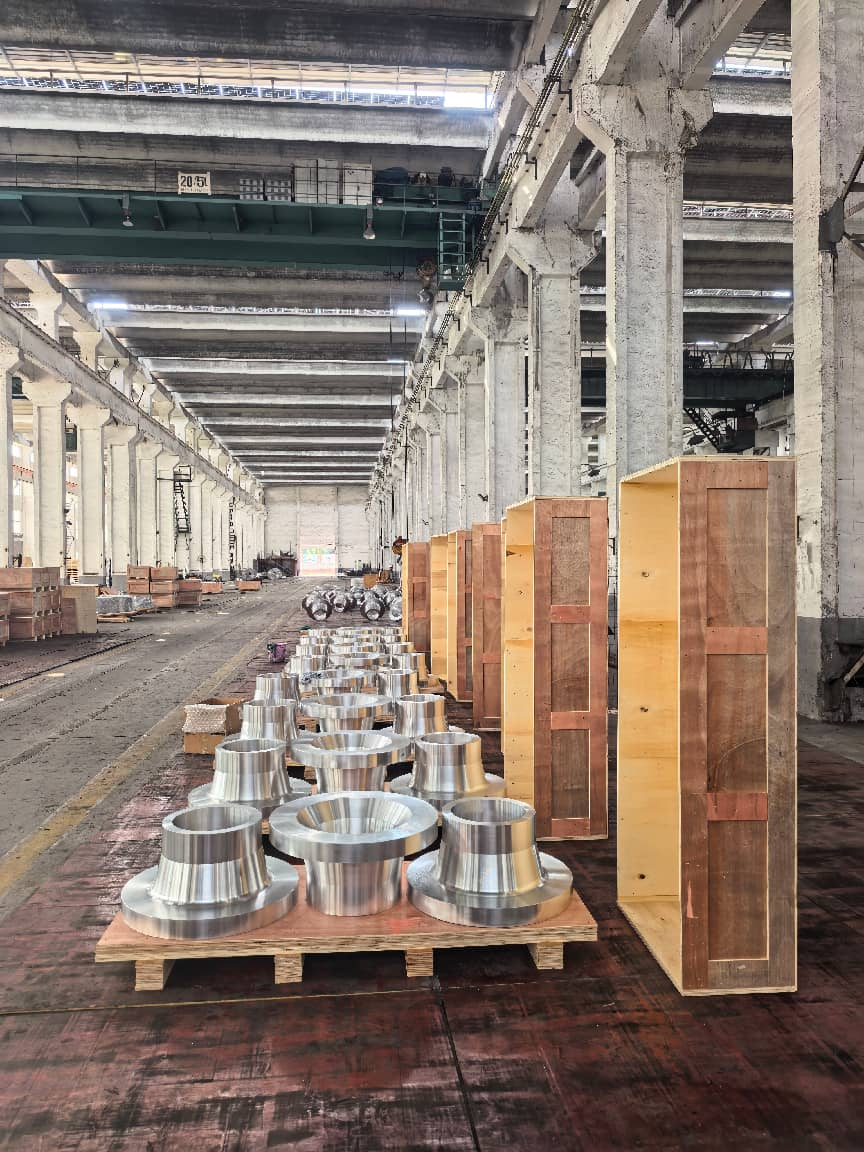
Здесь, к слову, можно отметить подход таких производителей, как АО Чунцин Яньлянь Тяжелое Машиностроительное Оборудование (thecqyl.com). Их профиль — именно поковки из черных и цветных металлов, причем для тяжелого машиностроения. В таком сегменте обычно наработан практический опыт по работе с крупными сечениями. Важно не просто иметь пресс, а понимать, как именно ковать 42CrMo4 в таком формате, чтобы минимизировать внутренние напряжения еще до механической обработки. На их сайте видно, что они ориентированы на сложные поковки, а это как раз тот случай.
Термообработка: закалка и отпуск под конкретную задачу
После ковки история продолжается. 42CrMo4 хорошо воспринимает закалку в масле, но для крупных валов ВЭУ часто применяют закалку в воде или полимерных средах для получения нужной глубины прокала. Это тонкий момент. Слишком интенсивное охлаждение может привести к высоким остаточным напряжениям и даже микротрещинам. Недостаточное — не даст нужной твердости и прочности в сердцевине.
Поэтому перспективное применение подразумевает не просто закалку+отпуск, а разработку и валидацию режима ТО для конкретной геометрии вала. Часто приходится идти на компромисс: немного снизить твердость в поверхностном слое (но сохранив ее на приемлемом уровне, скажем, 280-320 HB), чтобы гарантировать отсутствие закалочных дефектов и получить благоприятный профиль остаточных напряжений — сжатие на поверхности.
Отпуск — отдельная тема. Температура отпуска выбирается исходя из требуемого соотношения прочность-вязкость. Для валов ВЭУ часто важнее высокая вязкость и сопротивление усталости, чем предельная прочность. Поэтому отпуск может вестись при более высоких температурах, ближе к верхней границе для этой стали. Это нужно закладывать в расчеты конструкторов изначально.
Контроль качества: УЗК — это только начало
Обязательный УЗК по EN 10228-3 или аналогичному стандарту — это данность. Но его достаточно для выявления грубых дефектов. Для оценки же реальной перспективы долгосрочной работы важнее методы, которые идут вглубь.
Обязательна вырезка контрольных образцов из поковочных припусков (обычно с торца вала) для проведения полного комплекса механических испытаний: на растяжение, ударную вязкость (при разных температурах, важно для северных установок!), усталость. Именно данные усталостных испытаний (кривые Велера) для конкретной партии стали после всей цепочки обработки — самый ценный аргумент при обсуждении применения.
Также крайне полезен, хотя и дорог, анализ неметаллических включений (по ГОСТ 1778 или SEP 1571). Чистота стали по включениям типа оксидов и сульфидов напрямую влияет на усталостную прочность. 42CrMo4 должна быть спокойной, качественно выплавленной, желательно с внепечной обработкой (вакуумирование, ковш-печь). Если сталь изначально грязная, никакая ковка не спасет.
Альтернативы и экономический контекст
Говоря о перспективах, нельзя не затронуть альтернативные материалы. Например, стали типа 34CrNiMo6 (более легированная никелем) имеют лучшую вязкость и прокаливаемость, но существенно дороже. Вопрос всегда в целесообразности. Для большинства установок мощностью до 3-4 МВт качественно изготовленный вал из 42CrMo4 — оптимальный по цене и свойствам выбор.
Другой тренд — использование составных валов или валов с полостями. Это меняет подход к ковке. Иногда выгоднее изготовить две более простые поковки из 42CrMo4 и затем сварить их (со специальной процедурой и термообработкой после сварки), чем ковать монстр весом под 20 тонн. Но это уже другая история с другими рисками, в основном связанными со сваркой.
Экономика диктует свои правила. Давление на стоимость компонентов ВЭУ огромное. Искушение сэкономить на этапах ковки или термообработки велико. Но мой опыт подсказывает, что на валах экономить нельзя. Отказ вала — это остановка установки на многие месяцы, колоссальные убытки. Поэтому перспектива применения 42CrMo4 напрямую зависит от готовности всех участников цепочки — от металлурга до машиностроительного завода — не просто формально соблюсти стандарты, а глубоко вникнуть в технологию и контролировать каждый шаг. Только тогда можно с уверенностью говорить о надежности на весь срок службы, а это и есть главная перспектива.