+86-23-47267906


Легкое производство алюминиевой продукции: тренды 2024?
2026-10-26
Про ?легкое производство? сейчас говорят все, но часто подразумевают просто снижение веса изделия. На деле же речь о комплексном подходе — от выбора сплава до логистики готовых профилей. И если в 2023 многие делали ставку на автоматизацию литья под давлением, то сейчас тренд смещается в сторону гибкости и адаптивности линий. Почему? Расскажу по пунктам, с примерами и даже парой наших промахов.
Сплав vs. Технология: что на самом деле определяет ?легкость?
Частая ошибка — гнаться за новыми марками алюминия, скажем, серии 7ххх, не оценив возможности своего станочного парка. Мы в свое время закупили партию условного АД35 для ответственных конструкций, а потом полгода мучились с калибровкой прессов — оборудование не тянуло нужные температуры выдавливания. В итоге часть заказа ушла с повышенной пористостью. Вывод: легкое производство начинается не с химического состава, а с аудита техпроцессов. Сейчас, кстати, многие возвращаются к проверенным АД31 и АМг5, но работают над термообработкой — именно там кроется резерв для снижения массы без потери прочности.
Здесь же стоит упомянуть и про обработку поверхности. Анодирование по старым методикам добавляло вес, пусть и незначительно. Сейчас в тренде тонкослойное хроматирование или даже лазерное структурирование — оно и защищает, и массу не увеличивает. Но опять же, для такого подхода нужны чистые сплавы, без примесей железа, иначе структура луча ?рвется?. Мы пробовали на партии строительных профилей — на 30% изделий пришлось наносить дополнительное покрытие, так как геометрия ребер оказалась неидеальной. Дорого, но опыт показал, где именно нужен более жесткий входной контроль шихты.
И еще один момент — проектирование. Легкое — не значит хрупкое. Сейчас активно внедряется топологическая оптимизация в ПО для проектирования оснастки. Убрали лишний материал там, где нагрузки минимальны, добавили ребра жесткости в ключевых узлах. Например, для каркасов модульных зданий это дало экономию металла до 15% без потери несущей способности. Но тут важно тесно работать с конструкторами — они иногда перестраховываются и закладывают избыточные запасы. Приходится договариваться, проводить испытания на стендах, убеждать цифрами.
Энергоэффективность: не только про экологию, но и про себестоимость
Когда говорят о трендах, часто упоминают ?зеленые? стандарты. Но на практике для нас, производителей, ключевым стал прямой расчет стоимости киловатта на килограмм готового изделия. В 2024 явный сдвиг в сторону рекуперации тепла в печах отжига и закалки. Раньше считали, что это дорогое удовольствие, окупается годами. Сейчас же, с ростом тарифов, системы утилизации тепла от печей плавления стали критически важны даже для средних цехов. Мы поставили экспериментальную установку на линии порошковой покраски — тепло от сушильных камер теперь греет воду для промывки профилей перед анодированием. Экономия пока около 7-8% по энергозатратам, но главное — стабильность температуры в моечных ваннах улучшилась, что снизило брак по адгезии покрытия.
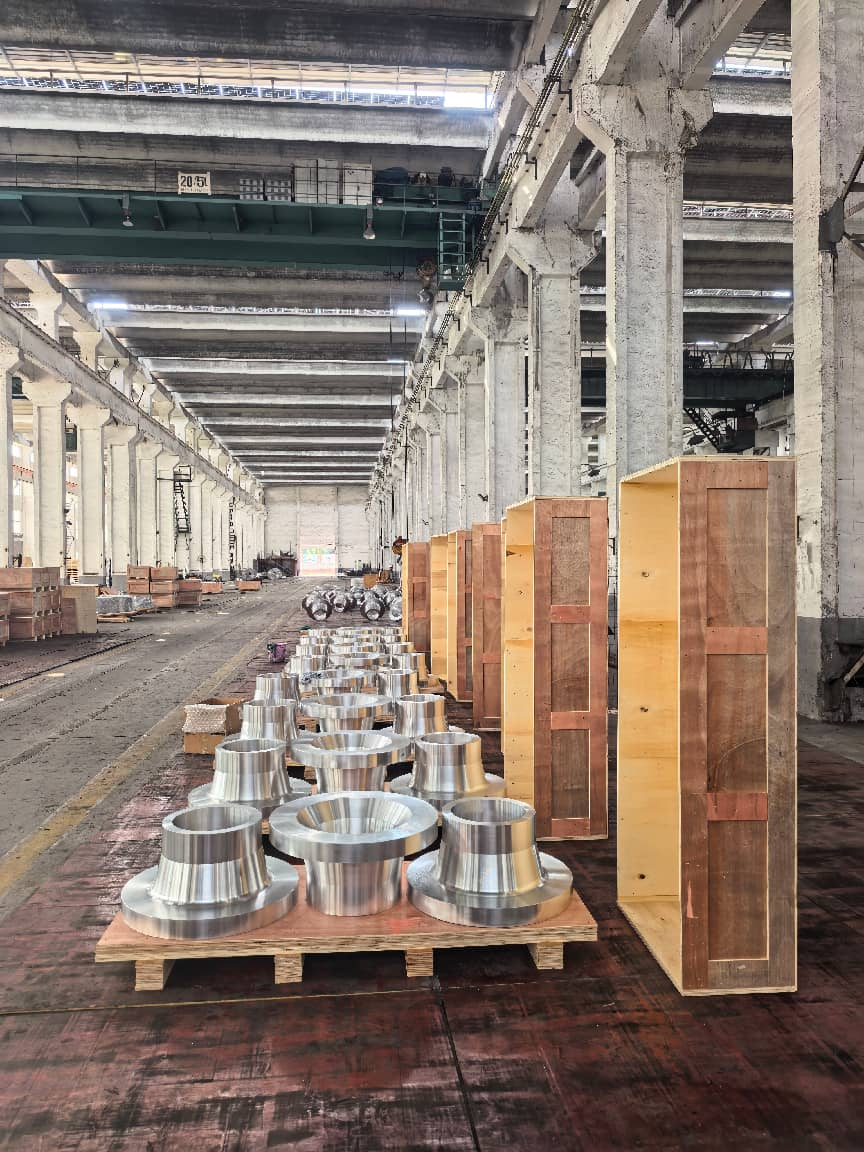
Отдельная история — прессовое оборудование. Гидравлические прессы старого поколения — настоящие пожиратели энергии. Тренд на электромеханические и сервоприводы набирает обороты, но не все так гладко. Да, они точнее и ?умнее?, но требуют идеального качества заготовок-слитков. Малейшая раковина — и дорогостоящий инструмент может выйти из строя. Мы сотрудничаем с компанией АО Чунцин Яньлянь Тяжелое Машиностроительное Оборудование — они как раз поставляют поковки для ответственных узлов такого оборудования. Их продукция (https://www.thecqyl.com) отличается стабильной внутренней структурой, что критично для наших новых прессов. Основной вид деятельности компании — производство и обработка поковок из чёрных и цветных металлов, и их опыт в подготовке металла под высокоточную деформацию нам очень пригодился при отладке процесса.
Еще один пункт, о котором мало пишут, — это логистика внутри цеха. Перемещение полуфабрикатов от печи к прессу, затем на склад термической обработки — все это тоже расход энергии. Сейчас оптимизируем маршруты с помощью простых RFID-меток и планируем установить накопительные столы-буферы с подогревом, чтобы не греть заново остывшие профили перед старением. Мелочь? На объеме в сотни тонн в месяц — весьма ощутимая экономия.
Гибкость и мелкосерийность: смерть длинным тиражам?
Раньше выгодно было гнать километры одинаковых профилей. Сейчас рынок требует кастомизации, причем часто — микросериями. И вот здесь сталкиваешься с дилеммой: переналадка экструзионной линии — это простой и дорого. Тренд 2024 — модульная оснастка и быстросъемные элементы фильер. Мы перешли на систему, где основную плиту не трогаем, а меняем только вставки, формирующие контур профиля. Время переналадки сократилось с 4-5 часов до 40-50 минут. Но пришлось серьезно вложиться в парк этих вставок и в обучение операторов — не каждый сменный мастер может точно выставить сложный многоканальный профиль.
Этот подход породил и другой тренд — цифровые двойники оснастки. Перед тем как выточить новую фильеру из дорогой стали, мы сначала моделируем процесс выдавливания, смотрим на распределение скоростей металла, риски складкообразования. Пару раз это спасло от дорогостоящего брака, когда на 3D-модели сразу стало видно, что в углах профиля будет застой металла. Однако софт для такого моделирования — отдельная статья расходов, и он требует высококвалифицированного инженера. Не каждый завод может себе это позволить, поэтому часто идут по пути проб и ошибок на реальном оборудовании, теряя время и материал.
Мелкосерийность затронула и складскую логистику. Хранить сотни наименований профилей разной длины — головная боль. Внедряем систему вертикального хранения с автоматизированной выдачей. Пока только на одном участке, но уже видно, как сократилось время подбора заказа и количество случаев механических повреждений при ручной перекладке. Ключевое — правильно закодировать каждую позицию, чтобы робот-штабелер не ошибся. Пришлось перемаркировать весь складской запас, что заняло почти два месяца.
Кадры и компетенции: старое оборудование vs. новое ПО
Самый болезненный тренд. Опытные мастера, которые на слух определяют работу пресса, постепенно уходят. Молодые специалисты отлично разбираются в CAD-системах и датчиках IoT, но не чувствуют металл. Проблема 2024 года — найти или вырастить специалиста-универсала. Мы пытаемся внедрить систему наставничества, где старый прессовщик и молодой технолог-программист работают в паре. Получается не всегда — разный язык, разный подход. Например, при отладке нового профиля для светопрозрачных конструкций датчики показывали норму, а мастер по вибрации станины понял, что фильера вот-вот ?запорет? заготовку. Спасли партию.
Отсюда растет спрос на AR-решения (дополненная реальность) для ремонта и наладки. Через очки оператор видит поверх изображения реального пресса схемы, подсказки, температурные карты с тепловизора. Это как раз мост между опытом и цифрой. Мы тестируем пилотный проект на участке резки — пока сыровато, часто зависает, но потенциал огромный. Особенно для обучения новых кадров.
И конечно, нельзя забывать про металловедов. Понимание тонкостей влияния микродобавок (скажем, скандия или циркония) на поведение сплава при быстром охлаждении после экструзии — это уже высший пилотаж. Таких специалистов на рынке единицы, и они на вес золота. Мы сотрудничаем с отраслевыми институтами, отправляем своих людей на стажировки. Без этой фундаментальной науки все разговоры о легких высокопрочных сплавах остаются просто разговорами.
Что в сухом остатке? Практический взгляд на конец года
Итак, если резюмировать, ?легкое производство? в 2024 — это не про одно решение. Это про синергию: адекватный сплав + энергоэффективное и гибкое оборудование + грамотная оснастка + компетентные кадры. Гнаться за всеми трендами сразу — разориться. Нужно проводить аудит своего производства и бить в самое больное место. У нас, например, это оказалась логистика и термообработка. Начали с них — получили быстрый экономический эффект, который дал ресурсы на модернизацию прессового участка.
Оглядываясь на наш опыт и на опыт коллег, вижу, что успешные проекты связаны не с гигантскими инвестициями, а с точечными, продуманными улучшениями. Иногда это просто пересмотр режимов смазки фильеры, который снизил сопротивление при выдавливании и позволил использовать сплав полегче. Иногда — сотрудничество с надежными поставщиками полуфабрикатов, вроде уже упомянутого АО Чунцин Яньлянь, чьи поковки обеспечивают стабильность работы сложного оборудования.
Будущее, думаю, за дальнейшей интеграции цифровых систем управления жизненным циклом изделия — от заказа сырья до отгрузки. Но эта интеграция должна быть ?человекоцентричной?, а не ради самой цифровизации. Чтобы мастер мог одной кнопкой вызвать историю прессования конкретной партии, а не листать три разных журнала. Пока это выглядит утопией для многих, но отдельные элементы мы уже внедряем. Главное — не потерять связь с реальным металлом, с его физикой. Ведь в конечном счете, мы делаем не цифры в отчете, а реальные профили, из которых потом построят дома, соберут машины или самолеты. И их легкость должна быть не в ущерб надежности.